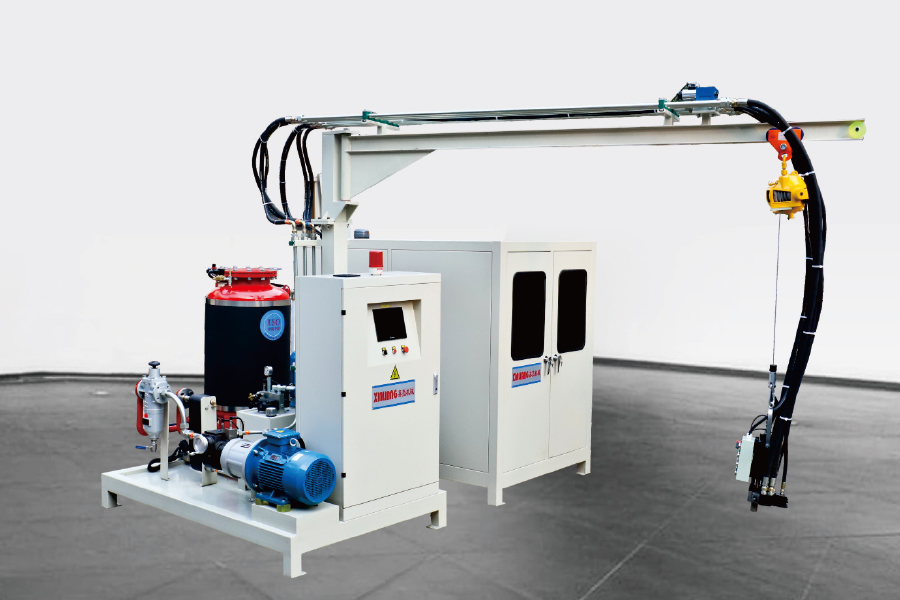
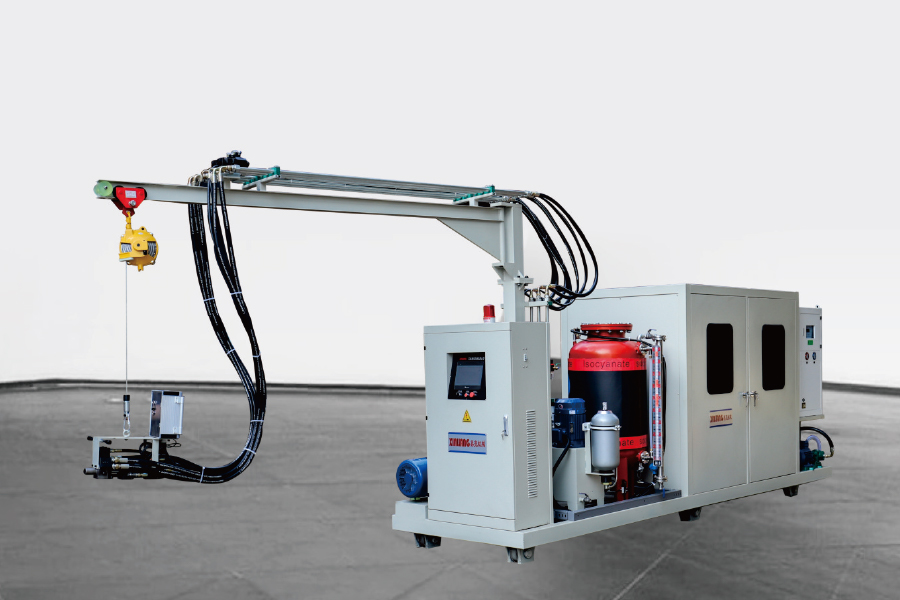
Máquina de paneles sándwich de poliuretano: selección de equipos de inyección de espuma
Noticias de la industria-
Al entrar en una línea de paneles sándwich, la prensa o la doble cinta captan toda la atención. El dinero normalmente se ahorra o se pierde en otro lugar: en el cabezal mezclador. Dos líneas equipadas con hardware de formación idéntico pueden funcionar con tasas de desechos muy diferentes simplemente porque una mantiene estable su proporción de poliol a isocianato y realiza un disparo parejo, mientras que la otra se desplaza entre turnos.
Esa es la conclusión inicial, y es válida para ambas rutas de producción: la línea continua de doble cinta que vierte espuma sobre un revestimiento móvil y la línea basada en moldes donde un cabezal montado sobre orugas o robot inyecta una dosis medida en una cavidad. El resto de esta guía desglosa lo que realmente incluye una máquina de paneles sándwich de poliuretano, dónde se gana el sustento el equipo de espuma y qué especificaciones vale la pena escribir en una orden de compra.
Qué incluye realmente una máquina de paneles sándwich de poliuretano
La frase se usa de manera vaga. Algunos proveedores se refieren a la línea completa; Los compradores a menudo se refieren sólo al equipo de espuma. Un sistema de trabajo normalmente consta de cinco bloques:
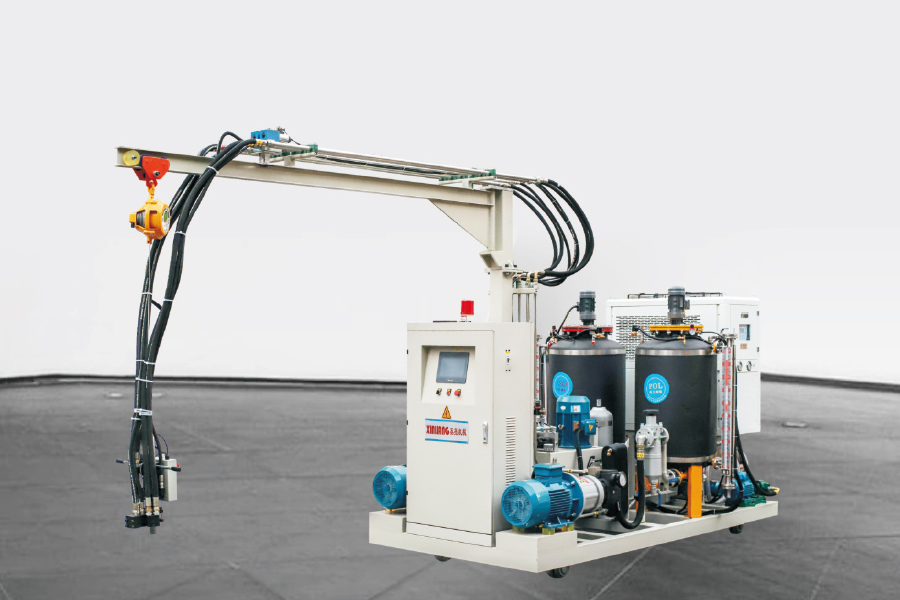
unidad dosificadora — tanques, bombas, intercambiadores de calor y medidores de flujo que mantienen estable la proporción de componentes y la temperatura.
Cabezal mezclador de alta presión — donde se encuentran y reaccionan las corrientes de poliol e isocianato.
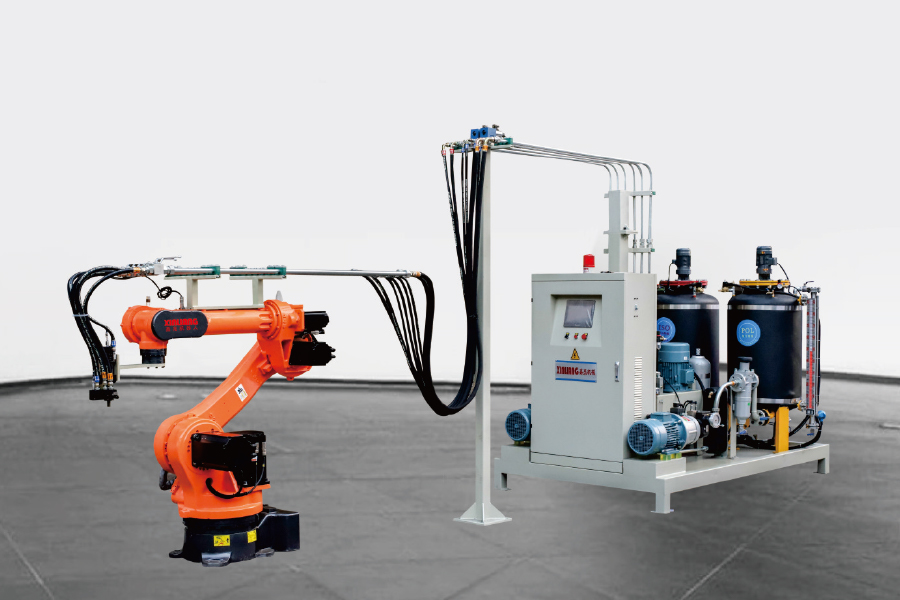
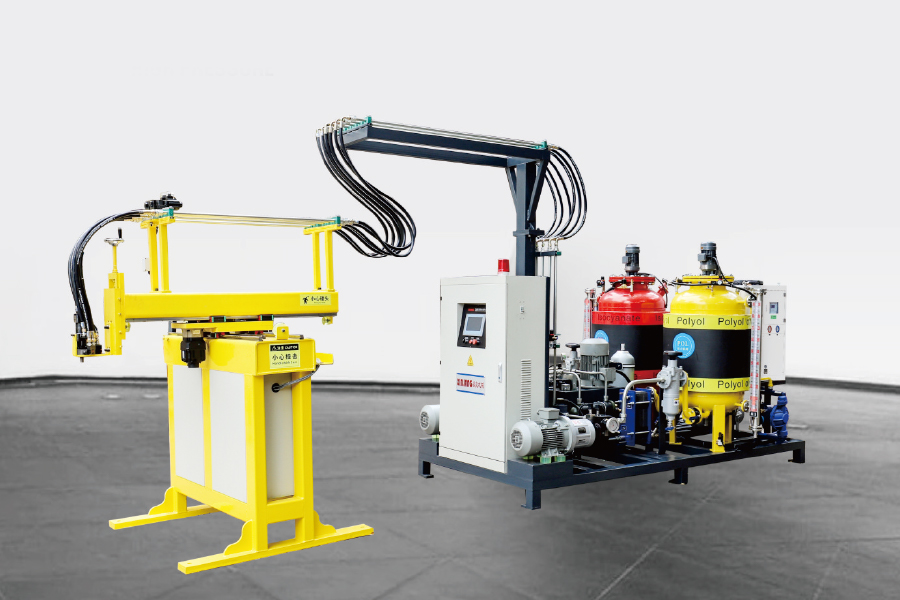
Hardware de posicionamiento de la cabeza — un punto de fluidez fijo, un carril, un pórtico XY o un robot de seis ejes.
Hardware de formación — un transportador de doble cinta con laminador y juntas laterales, o portamoldes, prensas y estaciones de desmoldeo.
Controles y seguridad — gestión de recetas, detección de gases, ventilación y lógica de apagado.
Las líneas continuas y discontinuas comparten este núcleo pero lo cargan de forma diferente. En una línea continua, la cabeza suele estar fija y el cinturón se mueve debajo de ella; La producción se mide en kilogramos por minuto y la estabilidad de la relación durante horas de funcionamiento es más importante que la precisión de un solo disparo. En una línea de moldeo, el cabezal se desplaza y la métrica es gramos por disparo: un panel de 1.200 × 2.400 mm con un núcleo de 50 mm a 40 kg/m³ necesita aproximadamente seis kilogramos de espuma, colocados uniformemente antes de que expire el tiempo de nata.
Por qué el sistema de inyección marca la calidad del panel
Las máquinas de alta presión hacen chocar las dos corrientes a 100-200 barra dentro de una pequeña cámara de mezcla, y la energía de esa colisión realiza la mezcla. Las máquinas de baja presión agitan los componentes mecánicamente a aproximadamente 5-20 bar y generalmente dependen del aire de nucleación para crear la estructura celular.
Fig. 1: Ventanas de presión operativa comúnmente publicadas para las dos tecnologías de mezcla.
Según normas de paneles como EN 14509 y datos de equipos publicados, los núcleos de paneles rígidos de PU se especifican comúnmente entre 30 y 50 kg/m³. Llegar al extremo inferior de esa banda sin huecos depende de qué tan fina y uniforme sea la estructura celular, porque las células gruesas colapsan bajo la presión del laminador y dejan una variación de densidad a lo largo del ancho del panel.
Fig. 2: Comparación esquemática. Azul: mezcla por impacto de alta presión. Naranja: mezcla mecánica a baja presión. Los valores ilustran las características generales del equipo, no los datos medidos.
La misma lógica se aplica a la adhesión: la espuma mezclada por impacto humedece las pieles del revestimiento de manera más consistente, lo que reduce el riesgo de delaminación durante el aserrado o la manipulación.
Para la producción de paneles basados en moldes, el punto de partida habitual es una máquina de inyección de espuma de alta presión de dos componentes con un carril, un pórtico XY o un cabezal montado en un robot. Fije primero el peso máximo del disparo, la ventana de relación y la velocidad de desplazamiento; todo lo demás en la línea se puede adaptar en torno a esos tres números.
Adaptación de la capacidad de inyección a la línea
El dimensionamiento es un ejercicio breve una vez fijada la familia de paneles. Multiplique el volumen más grande del panel por la densidad objetivo para obtener el peso máximo del disparo, luego multiplique los paneles por hora por ese disparo para obtener la producción continua en kilogramos por minuto. Dos números que los compradores tienden a olvidar: la ventana de relación que las bombas deben mantener en todo el rango de salida y la precisión de posicionamiento del cabezal que exige el diseño del molde.
Tabla 1: Cómo la producción continua y discontinua transfiere la carga al equipo de espuma.
Punto de decisión
Línea continua de doble cinta
Línea de molde discontinuo o carrusel
Tamaño de lote típico
Tiradas largas, una familia de paneles, gran volumen
Lotes pequeños a medianos, cambios frecuentes de producto.
Qué debe contener el equipo de espuma
Producción en kg/min y estabilidad de la relación a lo largo de las horas de funcionamiento
Precisión del peso del disparo y repetibilidad del posicionamiento del cabezal.
movimiento de la cabeza
Punto de fluidez fijo o transversal, correa móvil debajo
Track, pórtico XY o robot de seis ejes
Manejo del agente espumante
Pentano o HFO con premezcla y sistemas de seguridad a mayor escala
Misma química, volúmenes de buffer más pequeños
Especifique primero
kg/min a densidad objetivo, rango de velocidad de la correa, diseño de sello lateral
Rango de tamaño de disparo, número de moldes, tiempo de ciclo.
Cuando se necesita una tercera corriente (una pasta de color, un paquete de catalizador o un poliol separado para formulaciones PIR), una máquina de tres componentes agrega un circuito de medición independiente en lugar de forzar el aditivo a través de la línea principal.
La elección del agente espumante remodela el equipo más de lo que la mayoría de los compradores esperan. Los HFC se están reduciendo gradualmente en virtud de la Enmienda de Kigali al Protocolo de Montreal, y los productores de paneles han pasado en gran medida al ciclopentano, mezclas de HFO o sistemas asistidos por agua. El ciclopentano es inflamable y tiene un punto de ebullición bajo, por lo que cambia las especificaciones de la máquina: equipo eléctrico a prueba de explosiones, cobertura de nitrógeno, ventilación, detección de gas y un circuito cerrado que nunca expone el líquido a la atmósfera.
La alternativa a inyectar pentano directamente es premezclarlo con el poliol primero. Un sistema de premezcla mantiene la mezcla a una temperatura y presión controladas, lo que estabiliza la concentración del agente espumante que llega al cabezal mezclador, la causa habitual de la deriva de densidad y los defectos superficiales en los paneles soplados con pentano. También reduce el pentano libre liberado en el punto de fluidez, lo que es importante tanto para la seguridad como para el costo.
Para las líneas que ya funcionan con pentano, una unidad de premezcla suele ser la forma más económica de ajustar la variación de densidad antes de considerar una nueva unidad de medición.
Cómo se distribuye una línea de paneles discontinuos
En una línea a base de moldes la secuencia es fija: el operador o robot coloca el paramento inferior, el transportador indexa debajo del cabezal mezclador, el cabezal vierte la granalla mientras recorre la cavidad, se coloca el paramento superior y se cierra el molde, la prensa aguanta mientras la espuma gelifica y se desmolda y recorta el panel. El tiempo del ciclo lo establece la química, no la máquina, pero la máquina decide si ese ciclo puede ejecutarse en su mínimo teórico.
Fig. 3: Vista isométrica del lado de espuma de una línea de paneles basados en molde.
Dos detalles en ese diseño conducen el tiempo del ciclo. La primera es la distancia que debe recorrer el cabezal mientras la espuma aún está líquida; un recorrido lento fuerza una cavidad más corta o un tiempo de crema más largo. El segundo es la temperatura del molde, razón por la cual las líneas de paneles generalmente vinculan el circuito del molde al mismo sistema de control que la unidad dosificadora.
Una breve lista de verificación de compras
Antes de firmar, ponga por escrito estos siete puntos:
El peso máximo del disparo en gramos y la producción continua en kilogramos por minuto, ambos expresados en su densidad objetivo.
Rango de relación y repetibilidad en todo el rango de salida, no solo a máxima velocidad.
Compatibilidad con agentes espumantes, incluida la clasificación a prueba de explosiones si se trata de pentano.
Tipo de cabezal y posicionamiento: vertido fijo, carril, pórtico XY o robot de seis ejes, con velocidad de desplazamiento especificada.
Número de moldes o portadores, carrera de apertura y fuerza de sujeción con la que la máquina debe sincronizarse.
Listado de repuestos y tiempo de respuesta para cámaras de mezcla, sellos, bombas y medidores de flujo.
Prueba de aceptación: ejecute su densidad y espesor en la máquina antes del envío y registre la distribución del peso del disparo.
Como residente de Ningbo fabricante de equipos de espuma de poliuretano Al trabajar en unidades dosificadoras, cabezales mezcladores y líneas de producción, vemos el mismo patrón en la mayoría de las consultas: el hardware de conformado se especifica en detalle, mientras que el lado de la espuma se deja para el último minuto. Es al revés.
Preguntas frecuentes
P1. ¿Qué es una máquina de paneles sándwich de poliuretano y qué determina su precio?
Es un sistema más que una sola unidad: unidad dosificadora, cabezal mezclador, posicionamiento del cabezal y herrajes de conformado. El precio depende principalmente de la producción, el rendimiento y el nivel de automatización continuos frente a los basados en moldes, así que solicite una cotización según el espesor, la densidad y la producción por hora de su panel.
P2. ¿Cuál es la diferencia entre los paneles sándwich PU y PIR?
Ambos utilizan química de poliuretano. La espuma PIR está formulada con un índice de isocianato más alto, lo que mejora el comportamiento ante el fuego pero hace que el control de la proporción sea más crítico y, a menudo, se beneficia de una tercera corriente dosificadora para aditivos.
P3. ¿Puede una máquina de espumar a alta presión servir tanto para líneas continuas como para líneas de moldeo?
La unidad dosificadora sí puede, pero el cabezal mezclador normalmente no. Las líneas continuas necesitan una producción alta y constante con un vertido fijo o transversal, mientras que las líneas de moldes necesitan pesos de inyección precisos y un cabezal montado sobre una pista, un pórtico o un robot.
P4. ¿Qué agente espumante se utiliza hoy en día para la espuma de paneles de poliuretano?
Los HFC se están reduciendo gradualmente en virtud de la Enmienda de Kigali, por lo que la mayoría de los productores han pasado al ciclopentano, mezclas de HFO o sistemas asistidos por agua. El ciclopentano es inflamable, por lo que los sistemas de premezcla, el cableado a prueba de explosiones y la ventilación pasan a formar parte de las especificaciones de la máquina.
P5. ¿Cuál es el tiempo de ciclo en una línea de paneles sándwich discontinuo?
Los tiempos de crema, gel y curado en la formulación los establece él, no la máquina. El trabajo de la máquina es mantener constante el peso de la inyección y la temperatura del molde para que no sea necesario acolchar el ciclo por seguridad.
P6. ¿Cómo puede una línea de paneles sándwich reducir su tasa de desperdicio?
La mayor parte de los desechos provienen de variaciones de proporciones, vertidos desiguales y moldes fríos. Verifique la calibración del medidor de flujo, la presión de mezcla, el aire de nucleación, la velocidad de desplazamiento del cabezal y el control de temperatura del molde antes de culpar a la química.