Fabricación de espuma de poliuretano: guía de selección de procesos, equipos y líneas
Noticias de la industria-
Una planta de refrigeradores que decide implementar internamente la espuma para gabinetes generalmente comienza con la misma pregunta: ¿qué exige realmente la fabricación de espuma de poliuretano si el objetivo es una densidad estable, sin huecos y un tiempo de desmolde inferior a cinco minutos? La respuesta rara vez se imprime en la hoja de datos de una máquina. Depende de la proporción de la mezcla, la temperatura de los dos componentes y la forma en que se coloca la granalla en la cavidad.
La versión corta: La fabricación de espuma de poliuretano es un proceso de medición de precisión unido a una reacción química. Controle la proporción, la energía de mezcla y el patrón de inyección, y la espuma se comportará de manera predecible. Si se pierde el control de cualquiera de ellos, ninguna cantidad de presión del molde rescatará la pieza.
Las secciones siguientes siguen el proceso desde los tanques de materia prima hasta la estación de desmolde, explican dónde divergen los sistemas de alta y baja presión y establecen qué configuración de equipo se adapta a cada escala de producción.
Comience con la química, luego dimensione la máquina
En el cabezal mezclador se encuentran dos corrientes de líquido. El lado A es una mezcla de polioles: poliol, catalizador, tensioactivo, agente espumante y, en muchas formulaciones rígidas, agua. El lado B es un isocianato, generalmente MDI polimérico para espuma rígida o una mezcla de MDI/TDI para grados flexibles. Todo lo que hay detrás del cabezal mezclador existe para entregar esas dos corrientes en la proporción, temperatura y presión correctas en el momento correcto.
La proporción merece más atención de la que suele recibir durante una compra. La espuma rígida se procesa comúnmente con un índice entre aproximadamente 100 y 110, donde el índice compara la carga de isocianato real con el requisito estequiométrico. Una desviación de unos pocos puntos porcentuales cambia la estructura celular, la resistencia a la compresión y el comportamiento de desmoldeo, y es muy difícil de corregir una vez que la espuma ha subido.
Las cuatro etapas por las que pasa cada disparo
Hora de la crema: el líquido se nubla y comienza a expandirse a medida que el agente espumante se vaporiza y comienza la reacción.
Tiempo de gelificación: la red de polímero adquiere suficiente fuerza para mantener las burbujas de gas en su lugar.
Tiempo de subida: la espuma se expande para llenar la cavidad, impulsada por el agente espumante y por el dióxido de carbono de la reacción agua-isocianato.
Curar y desmoldar: la pieza gana suficiente fuerza en verde para ser eliminada sin distorsión.
Esas ventanas están establecidas por la formulación, pero solo son reproducibles cuando la máquina repite el mismo peso de inyección, proporción y calidad de mezcla en cada ciclo.
La secuencia de fabricación, paso a paso.
En una línea bien administrada, la fabricación de espuma de poliuretano sigue una secuencia fija, ya sea que la pieza sea un gabinete de refrigerador o una almohadilla para el asiento de un automóvil.
Acondicionar las materias primas. El poliol y el isocianato se almacenan en tanques con camisa, que generalmente se mantienen a una temperatura de entre 20 y 25 grados Celsius, con nitrógeno seco cubriendo el isocianato para evitar la entrada de humedad.
Mida las dos corrientes. Los sistemas de alta presión utilizan bombas de pistones axiales o de engranajes, y cada componente se calibra por peso antes de que comience la producción.
Aumente la presión y recircule. Ambas corrientes circulan de regreso a los tanques a plena presión de trabajo para que el cabezal esté listo para un disparo instantáneo.
Mezclar por choque. En un cabezal de alta presión, las dos corrientes chocan a alta velocidad en una cámara pequeña y se mezclan en milisegundos.
Inyectar en el molde o cavidad. El peso del disparo, el patrón de vertido y el tiempo de inyección deciden si la cavidad se llena uniformemente o atrapa aire.
Deje crecer y gelificar. La temperatura del molde y la ventilación determinan si la espuma llega a las esquinas sin huecos internos.
Desmoldar, curar e inspeccionar. Las piezas se recortan, pesan y se comprueba su densidad y calidad de superficie.
El siguiente diagrama muestra cómo esos pasos se corresponden con una instalación típica de espuma a alta presión.
Espuma de alta presión versus baja presión: dónde difiere la línea
La decisión más importante sobre el equipo es el principio de mezcla, porque determina las rutinas de mantenimiento, el uso de solventes y el tamaño mínimo de inyección que la línea puede manejar de manera confiable.
Comparación basada en los principios de funcionamiento descritos en las especificaciones de los equipos de espuma de poliuretano.
Artículo
Espuma a alta presión
Espuma a baja presión
Método de mezcla
Mezcla por impacto en una cámara pequeña.
Agitación mecánica en una cámara de mezcla.
Presión de trabajo
Aproximadamente 100-200 barrases
Aproximadamente 5-20 barras
Limpieza de cámara
Generalmente autolimpieza entre disparos.
Generalmente necesita lavado con solvente
Repetibilidad de disparos pequeños
muy alto
Limitado por el volumen de la cámara.
Aplicaciones típicas
Armarios frigoríficos, recambios de automoción, espumas técnicas.
Mobiliario, paneles rígidos, trabajos de bajo volumen.
La máquina central: elección de una unidad de inyección de espuma
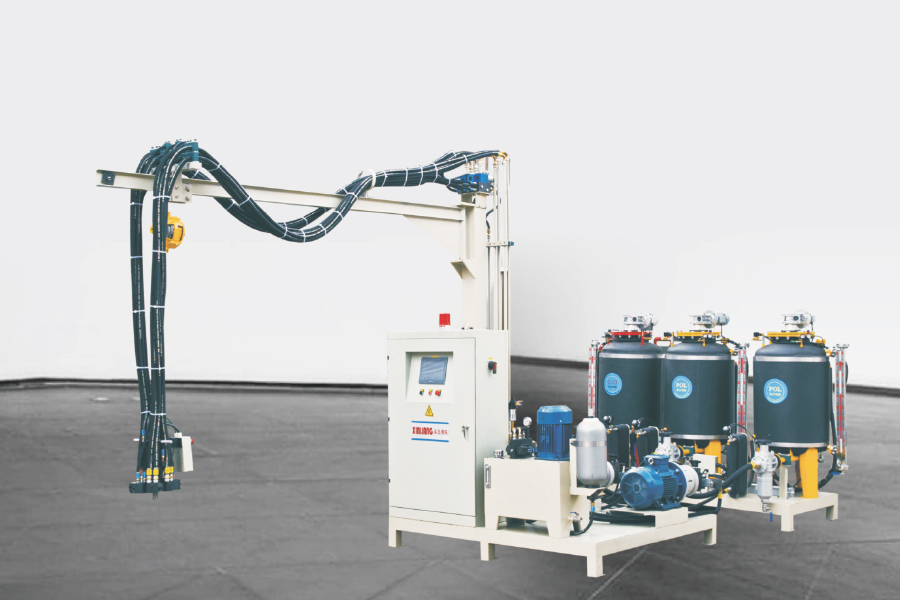
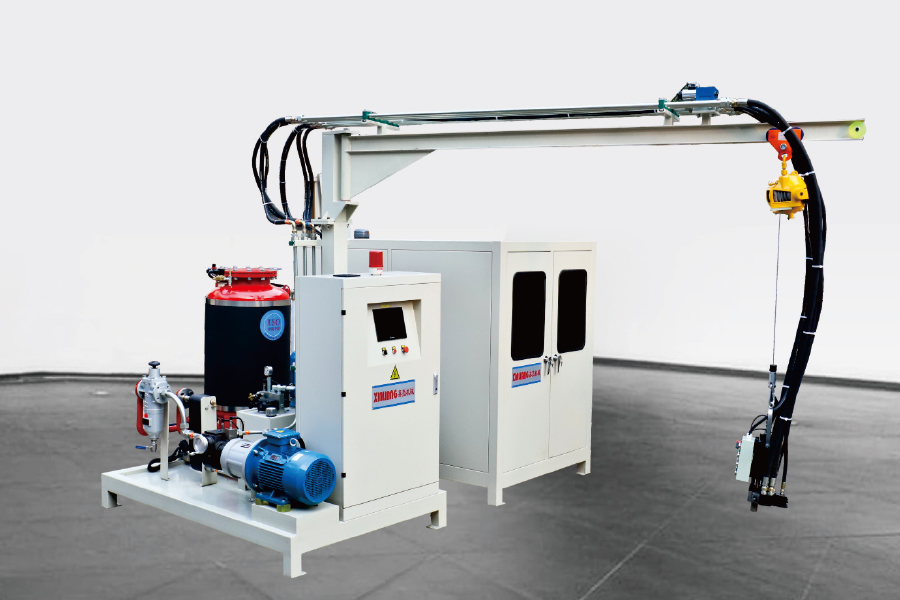
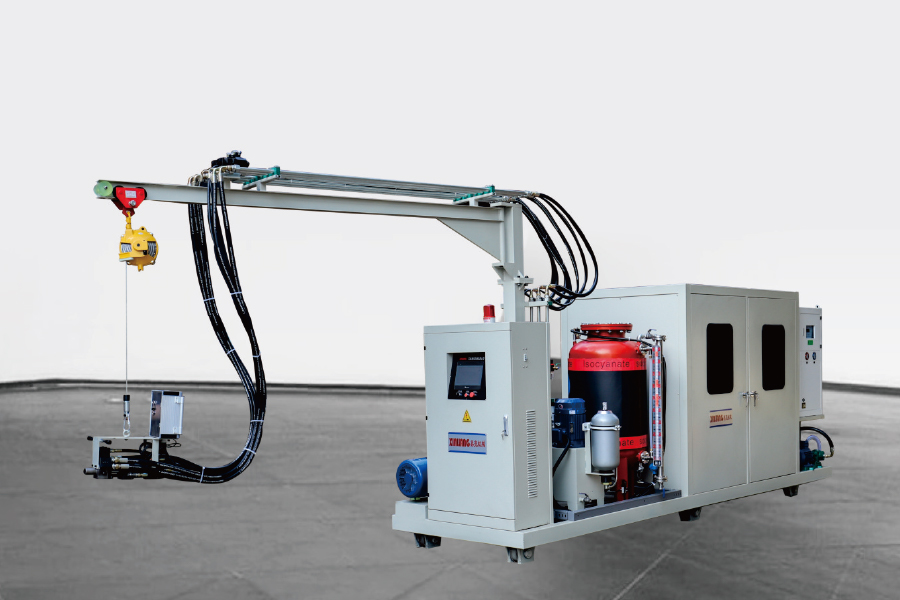
La mayoría de las plantas comienzan con una sola máquina de inyección de alta presión y luego agregan automatización. La primera decisión es dos componentes o tres componentes: una unidad de dos componentes mide poliol e isocianato, mientras que una unidad de tres componentes agrega una tercera corriente, generalmente un agente de soplado, pigmento o aditivo que no se puede premezclar con el poliol.
Opciones de automatización y lo que realmente cambian
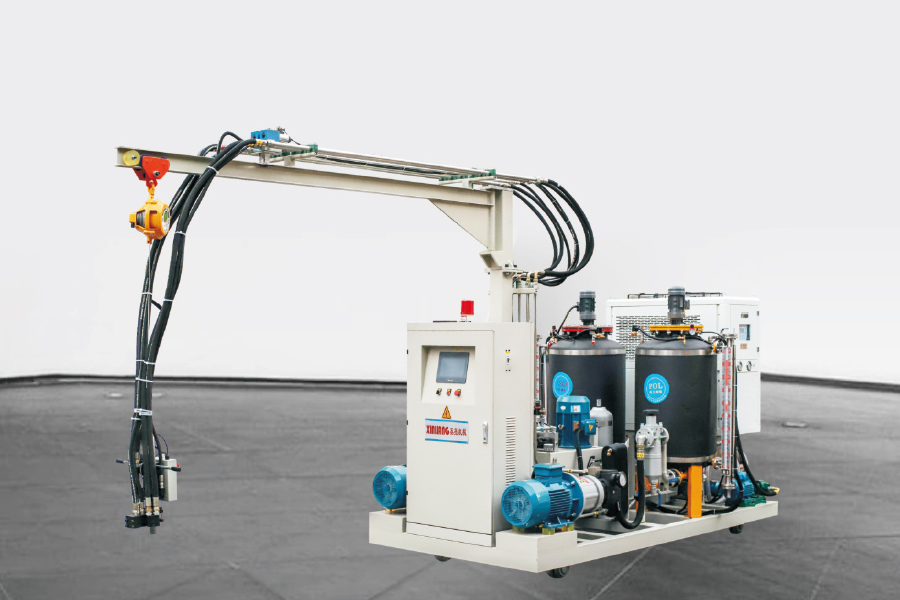
Cabeza fija: la disposición de menor costo, adecuada para una sola posición de molde o un accesorio estacionario.
Cabezal montado en carril: el cabezal se desplaza a lo largo de la línea del molde, por lo que una máquina puede servir a varias estaciones en secuencia.
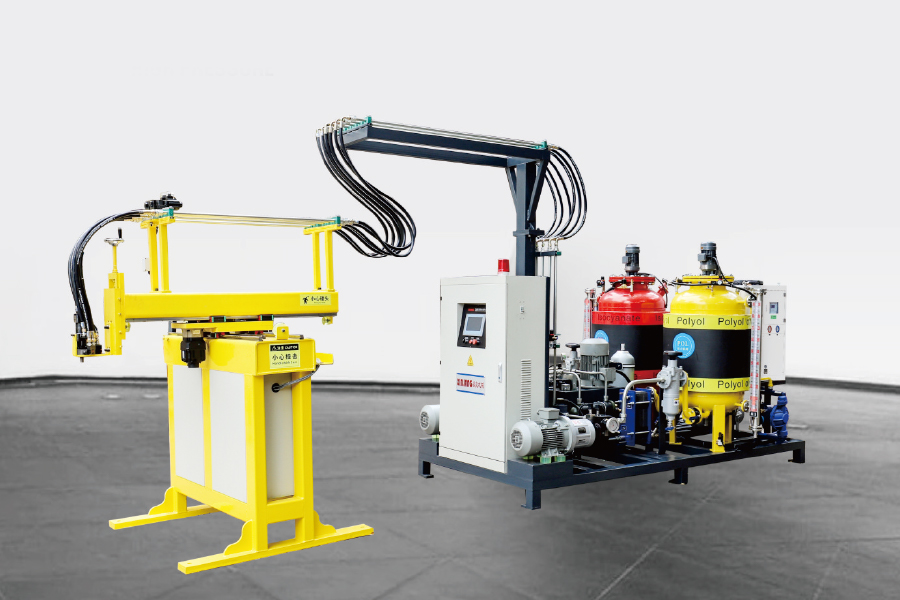
Manipulador del eje XY: una ruta de vertido programada sobre un molde plano, útil para paneles y formas de cavidades poco profundas.
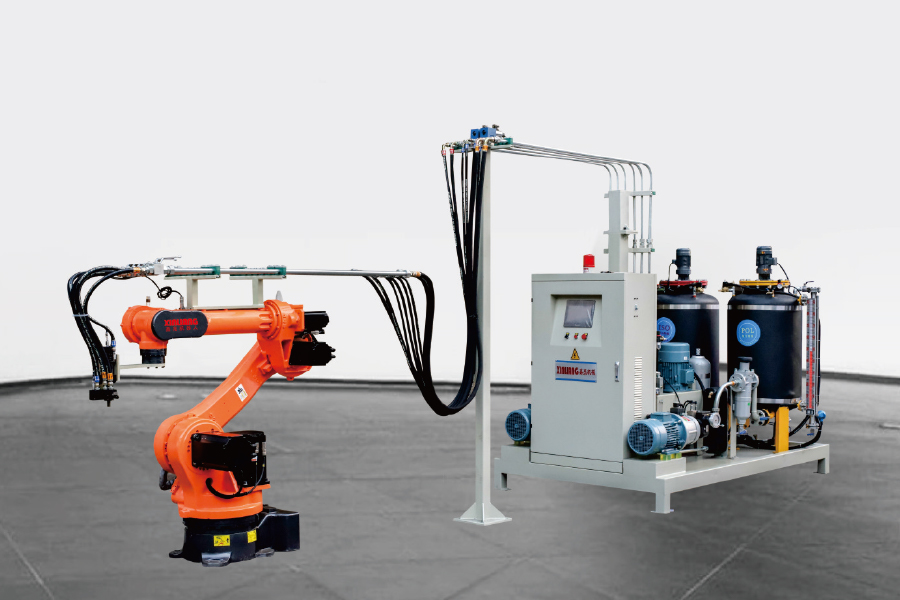
Robot de seis ejes: Patrones de vertido tridimensionales repetibles, normalmente elegidos cuando la geometría de la pieza cambia con frecuencia.
La recuperación de la inversión generalmente proviene de la repetibilidad más que de la velocidad bruta. Una máquina que mantiene el peso de la granalla dentro de una banda apretada reduce los desechos y el exceso de embalaje de manera mucho más confiable que una que simplemente realiza ciclos más rápidos.
Diseño de línea: cuando el volumen de salida cambia la configuración
Una sola máquina y un molde fijo funcionan bien hasta cierto punto. Una vez que el tiempo de desmolde es más corto que el tiempo necesario para cargar, cerrar, espumar, curar y descargar un molde, ese molde ya no puede mantener ocupada la máquina. Esta es la brecha que los diseños de línea están diseñados para cerrar, y es la razón por la que equipo de espuma de poliuretano La gama se divide en varias arquitecturas.
Líneas de tocadiscos: Los moldes se indexan a través de las posiciones de carga, espuma, curado y descarga, lo que se adapta a un tiempo de secuencia fijo y una pequeña cantidad de piezas idénticas.
Líneas tipo H: Los portamoldes se mueven a lo largo de dos rieles paralelos, lo que brinda un recorrido de curado más largo y más estaciones sin ocupar mucho espacio en el piso.
Líneas anulares: un circuito continuo para producción de gran volumen donde la misma pieza funciona durante meses seguidos.
Elija el takt time y la mezcla parcial. Una planta que utiliza muchas piezas diferentes normalmente gana más con un cambio rápido de molde que con un ciclo de curado más largo.
Opciones de ciclopentano y agente espumante
La selección del agente espumante influye tanto en el rendimiento del aislamiento como en el equipo de seguridad de la línea. El ciclopentano se ha convertido en la opción común para gabinetes de refrigeradores y paneles aislantes rígidos debido a su bajo potencial de calentamiento global, pero es inflamable, lo que cambia la ventilación, la clasificación eléctrica y los procedimientos de manejo de materiales en el sitio.
Un sistema de premezcla de ciclopentano mezcla el agente de soplado con el poliol bajo temperatura y presión controladas, de modo que el poliol mezclado llegue a la máquina de inyección que ya lleva el agente de soplado. En comparación con la inyección de ciclopentano líquido por separado en el cabezal mezclador, la premezcla proporciona una estructura celular más uniforme y mantiene el líquido inflamable concentrado dentro de un circuito cerrado.
Para las plantas que abandonan los sistemas de fluorocarbono más antiguos, la ruta de la premezcla suele ser el camino más manejable, porque la máquina de inyección existente con frecuencia se puede conservar con sellos actualizados y parámetros de control revisados.
Variables del proceso que deciden la calidad de la espuma
Una vez que el equipo está instalado y calibrado, unas cuantas variables explican la mayoría de los problemas de calidad:
Deriva de la proporción de mezcla causado por sellos de bomba desgastados, cambios de viscosidad o calibración incorrecta.
Temperatura del componente que queda fuera de la ventana de formulación y cambia la reactividad.
Presión de inyección eso es demasiado bajo para una mezcla de impacto total, lo que produce rayas o células gruesas.
Patrón de vertido y peso del disparo. que dejan bolsas de aire o llenan demasiado la cavidad.
Temperatura del molde y ventilación. que deciden la calidad de la superficie y el tiempo del ciclo.
La mayoría de los defectos, desde huecos y golpes cortos hasta variaciones de densidad y ampollas en la superficie, se remontan a uno de esos cinco. Trabajar con ellos en orden es más rápido que ajustar los parámetros al azar, y Defectos comunes de la espuma de PU y sus soluciones Es una lista de verificación útil cuando aparece una falla por primera vez.
Preguntas frecuentes sobre la fabricación de espuma de poliuretano
P1. ¿Qué es la fabricación de espuma de poliuretano?
Es el proceso de hacer reaccionar una mezcla de polioles con un isocianato en presencia de un agente espumante y luego dar forma a la espuma en expansión dentro de un molde o cavidad. La reacción tarda unos segundos, por lo que la proporción, la temperatura y la calidad de la mezcla deciden el resultado final.
P2. ¿Cuál es la diferencia entre las máquinas de espuma de PU de alta y baja presión?
Las máquinas de alta presión mezclan por impacto a aproximadamente 100-200 bar y suelen autolimpiarse entre disparos. Las máquinas de baja presión agitan los componentes mecánicamente a aproximadamente 5-20 bar y generalmente necesitan un lavado con disolvente de la cámara de mezcla.
P3. ¿Cómo elijo entre una única máquina espumadora y una línea de producción?
Compare el tiempo de desmolde con el tiempo necesario para cargar y descargar un molde. Si un molde no puede mantener la máquina ocupada, la respuesta habitual es una plataforma giratoria, un tipo H o una línea anular; de lo contrario, basta con una sola máquina o una unidad montada sobre orugas.
P4. ¿Qué agente espumante se utiliza para el aislamiento de espuma rígida de PU?
El ciclopentano es la opción principal para gabinetes de refrigeradores y paneles rígidos debido a su bajo potencial de calentamiento global. Los grados HFO y HFC siguen utilizándose cuando la aplicación requiere un sistema no inflamable.
P5. ¿Es necesario un sistema de premezcla de ciclopentano?
Para la mayoría de las líneas de ciclopentano, sí. El sistema de premezcla mezcla el agente espumante con el poliol en condiciones controladas, lo que mejora la uniformidad celular, reduce las pérdidas por evaporación y mantiene el líquido inflamable dentro de un circuito cerrado.
P6. ¿Cómo puede un fabricante reducir el desperdicio de material en la producción de espuma de PU?
Calibre ambas bombas por peso en cada turno, mantenga estables las temperaturas de los componentes, haga coincidir el patrón de vertido con la cavidad y evite llenar demasiado el molde. La mayoría de los desechos en la fabricación de espuma de poliuretano provienen de la deriva de la proporción y de pesos de inyección inconsistentes.