Línea de producción de paneles sándwich: guía de equipos, diseños y selección
Noticias de la industria-
Imagine una planta de paneles para cámaras frigoríficas que cotiza un pedido de paneles para congeladores de 9 m en una línea que se compró para puertas de garaje: dos estaciones de moldeo, una unidad de espuma de baja presión y una tapa manual. El tiempo de llenado varía, la densidad del núcleo aumenta al final de la inyección y el panel se inclina ligeramente después del desmoldeo. No hay nada roto. La línea simplemente nunca fue diseñada para ese panel.
La conclusión es lo primero: en una línea de producción de paneles sándwich, el diseño decide qué pedidos se pueden aceptar y la unidad de dosificación decide con qué frecuencia se pueden realizar. El rango de espesor, la química central y el agente espumante son mejoras adicionales a esa secuencia, no sustitutos de ella.
Lo que sigue cubre las cuatro decisiones que tienen más peso: diseño continuo versus discontinuo, composición del panel y química del núcleo, las especificaciones de la máquina espumante y la ruta del agente espumante. Cuando aparece una cifra, es un valor publicado de la industria o un cálculo que puede repetir en una hoja de cálculo.
Continuo o discontinuo: la decisión del diseño es lo primero
Ambos tipos de líneas fabrican el mismo producto. La diferencia es cómo se introduce la espuma y cuánto tiempo se retiene. Una línea continua de doble cinta dosifica la espuma sobre el revestimiento inferior, coloca el revestimiento superior sobre él y mantiene la espuma ascendente hasta alcanzar su espesor bajo la presión de la cinta hasta que cura. Una línea discontinua de varias estaciones llena un molde cerrado con una granalla dosificada y lo mantiene bajo una prensa para su curado.
Esa diferencia se refleja en el rendimiento, la combinación de productos, la tasa de desperdicio y el capital. La siguiente tabla es la versión que vale la pena pegar en una reunión con proveedores.
Comparación indicativa de líneas de paneles continuos y discontinuos; Confirme velocidades, longitudes de paneles y tiempos de cambio con las especificaciones propias de cada proveedor.
Punto de decisión
Línea continua de doble cinta
Línea discontinua multiestación
Introducción de espuma
Vertido sobre la cara inferior móvil; revestimiento superior aplicado antes del cinturón
Granalla dosificada inyectada en un molde cerrado
Salida
Se fija mediante la velocidad de la cinta, normalmente de 3 a 15 m/min.
Establecido por número de moho y tiempo de curado.
Lea primero la última fila. Cuando uno o dos tipos de paneles de un mismo espesor dominan la cartera de pedidos, una línea continua gana su capital. Cuando el revestimiento, el núcleo o el espesor cambian varias veces al mes, una línea discontinua suele ganar en coste total, aunque parezca más lenta sobre el papel.
De la bobina al apilador: las etapas que deciden la calidad del panel
Quita la línea y hay seis etapas. Las quejas del panel casi siempre se remontan a uno de ellos, y rara vez al que el operador culpa primero.
Frente a la alimentación y precalentamiento. Los revestimientos de acero de 0,4 a 0,6 mm se desenrollan, nivelan y calientan, comúnmente a aproximadamente 35 a 45 C, de modo que la espuma se pela contra una superficie cálida en lugar de una fría.
Sellado de bordes y presas laterales. Los bordes se cierran antes de que llegue la espuma. Los huecos en los extremos suelen ser una falla de sellado, no una falla química.
Dosificación e inyección. Los componentes se dosifican, se atemperan, se mezclan a alta presión en el cabezal mezclador y se inyectan. El tamaño del disparo, la proporción y el patrón de vertido deciden si la cavidad se llena uniformemente.
Levántate y cura bajo control. La correa, o la tapa de la prensa, mantiene la espuma en expansión en el espesor objetivo hasta que pueda soportar la carga.
Corte y recorte. Una sierra voladora corta a medida en líneas continuas; Luego, ambos tipos de líneas se recortan hasta alcanzar el ancho final.
Enfriamiento y apilamiento. Los paneles se apilan planos para el poscurado. Apilar demasiado pronto es una causa común de desviación dimensional.
Cómo se construye el panel
Dos paramentos, un núcleo y un perfil de borde que debe sobrevivir a la manipulación y montaje en obra. La vista ampliada a continuación muestra las capas que realmente debe llenar una estación de espuma.
Figura 1: Vista isométrica en despiece de un panel sándwich con revestimiento metálico. Los revestimientos suelen ser de acero o aluminio de 0,4 a 0,6 mm.
Química central y espesor: de dónde provienen los números térmicos
La espuma rígida PIR se declara comúnmente en alrededor de 0,021 a 0,023 W/mK y la PUR en 0,022 a 0,026 W/mK, ambas muy por debajo de XPS en 0,029 a 0,035, EPS en 0,031 a 0,038 y lana mineral en 0,035 a 0,045. La distribución dentro de una familia importa tanto como la brecha entre familias: la misma formulación de PUR puede variar aproximadamente un 10% dependiendo del agente espumante, la estructura celular y la densidad.
Conductividad térmica de núcleos de paneles comunes (W/mK, valores típicos declarados)
Figura 2: Las barras más bajas significan un mejor aislamiento por milímetro. Los valores son declaraciones publicadas típicas; La Declaración de Prestaciones de cada proveedor es la cifra vinculante.
Luego, el espesor hace el resto del trabajo, pero no de forma lineal en un edificio terminado. El siguiente cuadro utiliza conducción pura a lambda = 0,024 W/mK.
Valor U frente al espesor del panel (lambda = 0,024 W/mK, solo conducción)
Figura 3: Pasar de 40 mm a 100 mm reduce la pérdida de calor calculada en aproximadamente un 60%; pasar de 100 mm a 200 mm lo reduce en un 50% más. Los paneles reales funcionan peor que esto porque los valores declarados EN 14509 incluyen el envejecimiento y las correcciones de puentes térmicos, y las juntas y fijaciones añaden pérdidas en el sitio.
La unidad de medición: la precisión del disparo supera la producción nominal
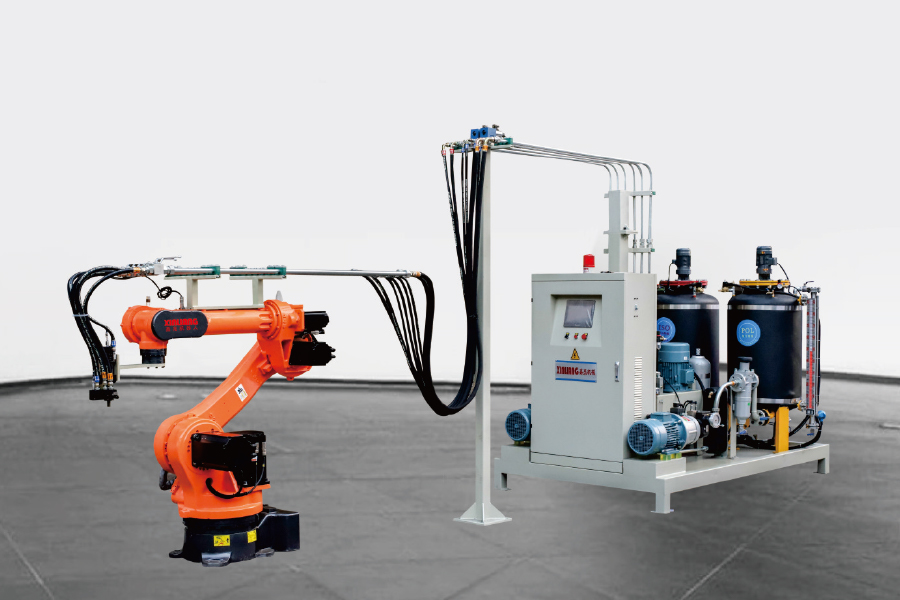
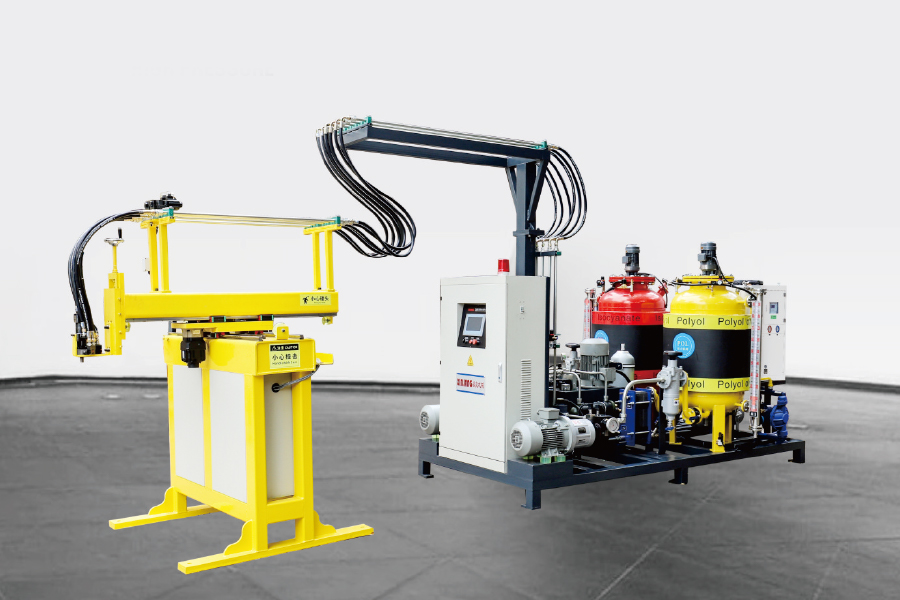
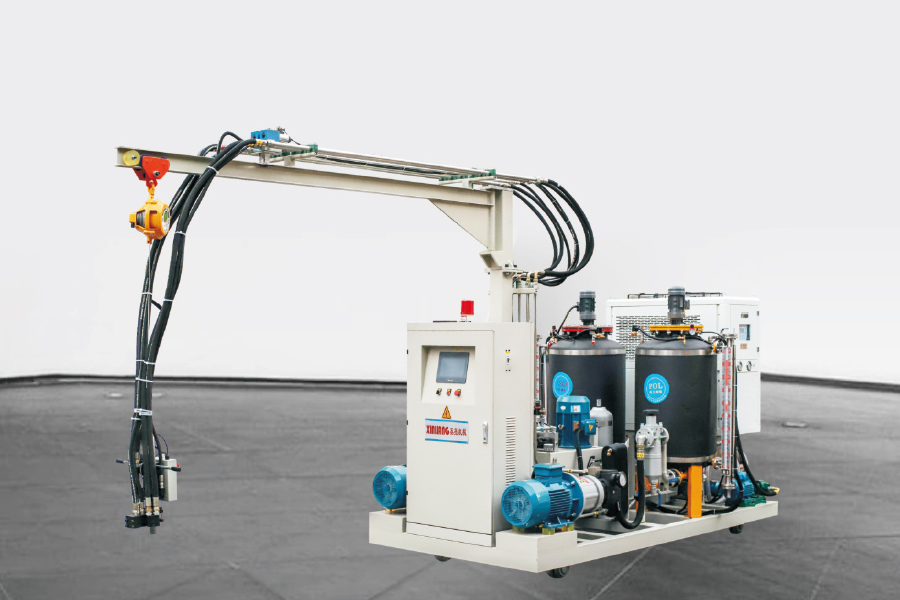
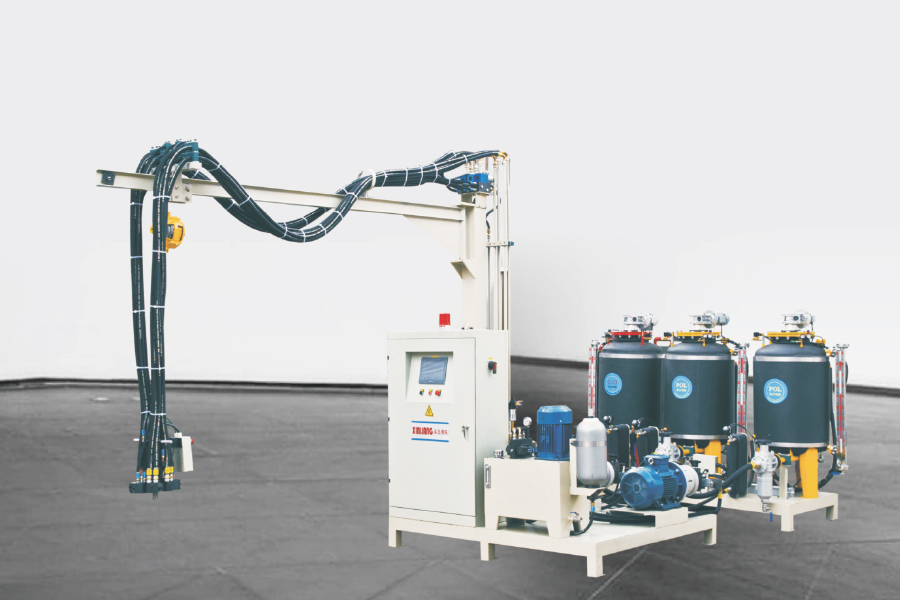
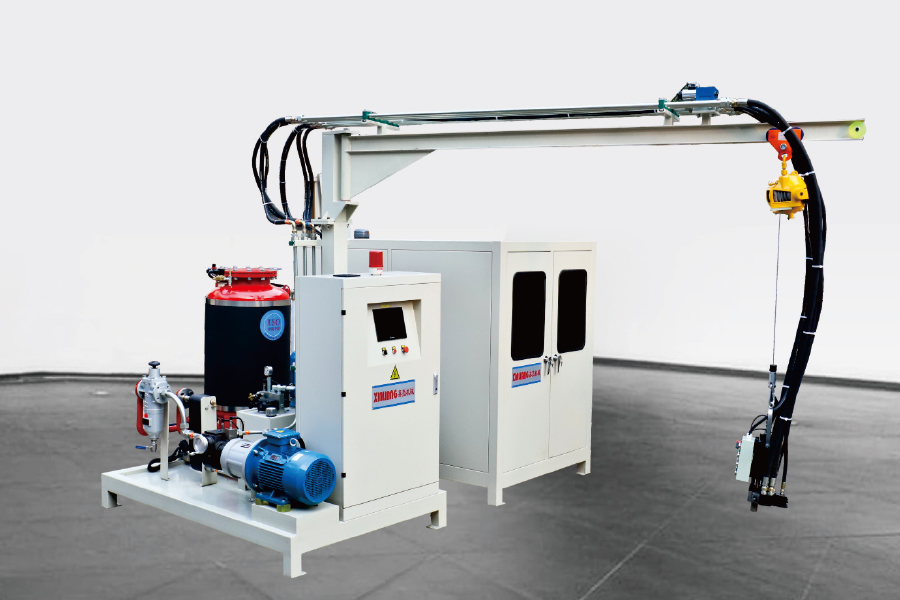
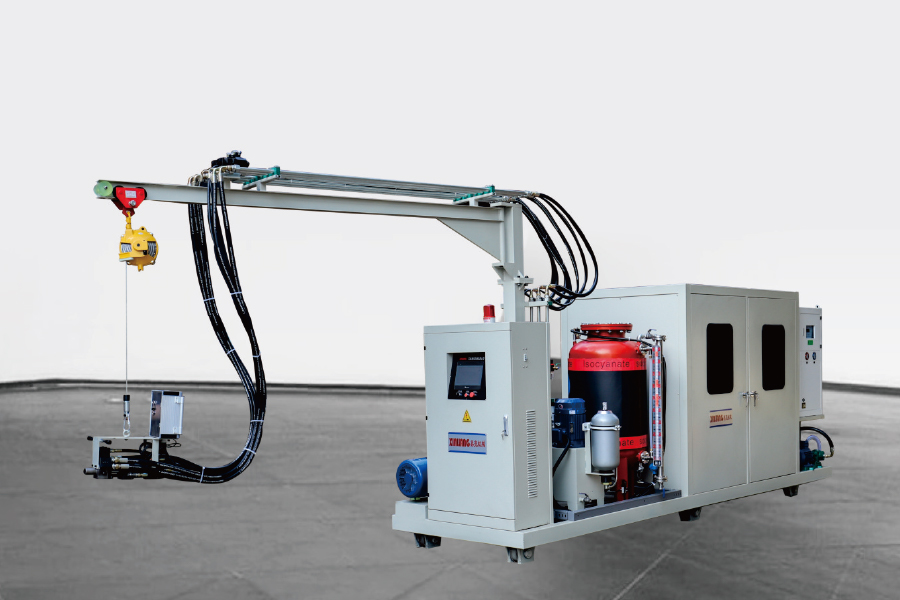
Los cabezales de alta presión se mezclan por impacto, con presiones de inyección normalmente entre 100 y 200 bar, frente a aproximadamente 5 a 30 bar para la agitación a baja presión. La diferencia práctica en una línea de paneles es la estructura celular y la repetibilidad del disparo: un cabezal de alta presión llena una cavidad larga y delgada con menos variación de densidad de un extremo a otro.
Los proveedores suelen citar una precisión de relación de aproximadamente el 1% y una repetibilidad del disparo en la región del 1 al 1,5%. Solicite el coeficiente de variación de 20 disparos consecutivos según su propia formulación, no la cifra principal de la hoja de datos. El control de la temperatura de los componentes es igualmente importante, ya que la mayoría de las formulaciones de paneles funcionan mejor cuando ambos componentes se mantienen entre 20 y 25 C aproximadamente dentro de aproximadamente 2 C.
El exceso de embalaje es el coste silencioso en este tipo de línea. Llenar entre un 5 y un 10% por encima de la densidad mínima teórica es común en una máquina no sintonizada y es el costo más rápido de atacar porque aparece en todos los paneles. Las máquinas de tres componentes agregan una tercera corriente para aditivos como retardantes de llama, pigmentos o agentes nucleantes sin mezclarlos previamente con el poliol, lo cual vale la pena considerar si sus formulaciones PIR cambian con frecuencia.
Rango de peso de granalla adaptado a la cavidad del panel más grande, con una cifra de repetibilidad indicada.
Rango de proporciones lo suficientemente amplio para sus formulaciones; la mayoría de los paneles tienen una proporción entre 1:1 y aproximadamente 1:1,6 de poliol a isocianato.
Rendimiento en kg/min que coincide con la velocidad más rápida de la cinta o el ciclo más corto que pretende ejecutar.
Mezclando el número de cabezas y la disposición transversal, para que una cabeza no se convierta en un cuello de botella.
Almacenamiento de recetas en el PLC, por lo que un cambio de espesor es una configuración almacenada en lugar de un restablecimiento manual.
Diseños de líneas para moldes de paneles: anular, tipo H y de plataforma giratoria
Primero, las matemáticas del ciclo: el rendimiento es igual al número de estaciones de molde dividido por el tiempo del ciclo. Agregar estaciones casi siempre es más barato, seguro y rápido que acortar el tiempo de curado mediante la química.
Línea anular (anillo). Los moldes viajan en un circuito cerrado, con estaciones de formación de espuma dentro del anillo y operadores afuera. El espacio por estación es eficiente y los tramos largos de un tipo de panel fluyen bien.
Línea tipo H. Dos filas de moldes comparten un pasillo central y un cabezal de inyección móvil. Los cambios de herramientas y las tiradas cortas son más fáciles de programar que en un anillo cerrado.
Línea de tocadiscos. Estaciones radiales sobre mesa giratoria. Compacto y rápido de poner en marcha, y una buena combinación para paneles más cortos, puertas y lotes más pequeños.
Cualquiera que sea el diseño que elija, el molde forma parte del sistema de calidad. La uniformidad de la temperatura del molde en una cavidad de 9 m, la rigidez de la tapa y la disciplina del agente desmoldante afectan la curvatura y el acabado de la superficie más de lo que la mayoría de los compradores esperan en la etapa de cotización.
Agentes espumantes, seguridad del pentano y comportamiento contra incendios
El ciclopentano tiene un potencial de agotamiento de la capa de ozono nulo y un potencial de calentamiento global muy inferior al de los HFC al que reemplaza. Las cifras publicadas a 100 años sitúan el HFC-141b en aproximadamente 700 y el HFC-245fa en alrededor de 1.000, mientras que los hidrocarburos se sitúan en las decenas bajas. Según el Reglamento sobre gases fluorados (UE) 2024/573 revisado de la UE, la ruta de los HFC se está reduciendo aún más, razón por la cual los sistemas de hidrocarburos siguen ganando participación en las espumas para paneles.
El pentano es inflamable y eso cambia la planta, no sólo la máquina. Espere sistemas eléctricos a prueba de explosiones en la zona de espuma, ventilación mecánica, detección de gas, conexión a tierra y unión, y ninguna fuente de ignición cerca del cabezal mezclador. Un sistema de premezcla mantiene estable la concentración y la temperatura del pentano antes de la dosificación, que es lo que hace que el disparo sea repetible desde el primer panel de un turno hasta el último.
El desempeño ante incendios es una conversación separada del desempeño térmico. Los paneles están clasificados según EN 13501-1; muchos sistemas PIR se prueban en B-s1,d0, los sistemas PUR comúnmente aterrizan en B-s2,d0 o B-s3,d0, y los núcleos de lana mineral alcanzan A2-s1,d0. La clasificación es específica del sistema y del espesor, por lo que siempre lea la Declaración de rendimiento para conocer la acumulación exacta que está vendiendo y nunca asuma que una química central por sí sola garantiza una clase.
Defectos a observar y qué inspeccionar antes de la aprobación
Seis defectos representan la mayoría de las quejas del panel, y cada uno tiene una breve lista de primeras comprobaciones.
Poner fin a los huecos y rincones sin rellenar. Verifique el sellado de los bordes y el patrón de vertido antes de tocar la formulación.
Degradado de densidad a lo largo del panel. Generalmente, tamaño de inyección, posición de inyección o temperatura del molde.
Delaminación y arqueamiento. Temperatura de revestimiento, agente desmoldante, desmolde demasiado pronto o embalaje excesivo.
Líneas de contracción y marcas de hundimiento. Desajuste en el tiempo de gel entre los dos componentes.
Variación de espesor. Control de correa o espaciador y rigidez de tapa en líneas discontinuas.
Lectura de superficie. Casi siempre se empaqueta demasiado en una cara delgada.
Para una prueba de aceptación en fábrica, solicite lo siguiente por escrito:
Coeficiente de variación del peso del disparo en 20 disparos consecutivos en su formulación.
Densidad del núcleo medida en tres posiciones a lo largo de un panel de longitud completa, no solo en el punto de inyección.
Tolerancias de longitud, anchura y espesor contrastadas con la tabla de tolerancias EN 14509.
Despegue la adhesión entre la espuma y el revestimiento en una muestra cortada de ambos extremos del panel.
Repetibilidad de un cambio de espesor, incluido cuántos paneles se desechan durante el cambio.
Preguntas frecuentes sobre las líneas de producción de paneles sándwich
P1. ¿Qué es una línea de producción de paneles sándwich?
Es el conjunto de equipos que convierte dos revestimientos metálicos y un núcleo de espuma en un panel aislado: alimentación del revestimiento, sellado de bordes, una máquina de espuma o inyección, una sección de curado como una doble cinta o una prensa, luego corte, recorte y apilado.
P2. ¿Cuántos paneles puede producir una línea por turno?
En líneas discontinuas, el rendimiento es igual a las estaciones de molde divididas por el tiempo del ciclo, por lo que una línea de 20 estaciones con un ciclo de 10 minutos produce aproximadamente 120 paneles por hora a su ritmo teórico. La producción real es menor después de los cambios y el desperdicio; calcule siempre a partir del tamaño de su propio panel.
P3. ¿Núcleo PUR o PIR para panel sándwich?
El PUR suele ser más barato y cumple con los requisitos estándar de paredes y cámaras frigoríficas. Se elige PIR cuando es importante el comportamiento frente al fuego o una temperatura de servicio más alta, y comúnmente se prueba con una mejor clase EN 13501-1 que el PUR, pero con un costo de formulación más alto.
P4. ¿Puede una línea de paneles sándwich utilizar ciclopentano en lugar de HFC?
Sí, y muchas líneas nuevas lo hacen. Requiere un área de espuma a prueba de explosiones, ventilación, detección de gas y un sistema de premezcla o dosificación, por lo que el costo de la modernización es real. La recompensa es la estabilidad regulatoria y un PCA muy inferior al HFC-141b o al HFC-245fa.
P5. ¿Qué densidad de espuma debe tener el núcleo de un panel sándwich?
La mayoría de los núcleos de paneles PUR y PIR con revestimiento metálico se especifican en la región de 38 a 45 kg/m3. Por debajo de eso, las propiedades mecánicas y la estabilidad dimensional disminuyen; muy por encima, estás pagando por material que agrega poco valor de aislamiento.
P6. ¿Doble cinta continua o línea discontinua para paneles frigoríficos?
Las cámaras frigoríficas se adaptan bien a las líneas discontinuas porque las longitudes y espesores requeridos varían ampliamente y los volúmenes de pedido son moderados. Las líneas continuas de doble cinturón tienen sentido cuando uno o dos tipos de paneles dominan la cartera de pedidos y los volúmenes justifican el capital.
Antes de firmar cualquier cosa, solicite dos documentos: un registro de repetibilidad del peso del disparo de una máquina que ya esté en funcionamiento y una prueba de aceptación en fábrica de su propia formulación con el espesor previsto. Esos dos registros le dicen más sobre una línea de producción de paneles sándwich que cualquier folleto.
Si todavía está mapeando la secuencia del proceso, nuestro guía para el comprador de equipos de producción de espuma de PU recorre el orden del equipo y las preguntas que se deben hacer en cada etapa. Maquinaria Ningbo Xinliang suministra la unidad dosificadora, el diseño de la línea y el sistema de agente espumante como un solo paquete, dimensionado según el rango de su panel y el objetivo de salida.